近年来随着我国合成材料、新合金钢及新技术的发展,新兴金属材料的利用取得了极大的突破,这也给阀门技术的发展增添了新的内容。现今阀门生产厂家和科研单位面临着如何提高阀门密封面这一重要课题,而使用等离子对焊技术则极大解决这种“窘境”。本期此次很荣幸邀请到宁波镭速激光科技有限公司的邹斌华总经理为我们讲解阀门堆焊使用等离子堆焊设备的优势和注意事项,希望可以与诸多阀门制造企业一道共勉。
在流体装备应用领域里,阀门技术的发展,有赖于材料科学和结构学的发展。近年来随着我国合成材料、新合金钢及新技术的发展,新兴金属材料的利用取得了极大的突破,这也给阀门技术的发展增添了新的内容。加之新型陶瓷阀门正在逐步推广使用。这些新型的阀门介质复杂,特别是很多是在高温、高压及高腐蚀、高磨损等环境下工作,因此制造要求很高。纵观国内外阀门制造工艺,其中有一块堆(喷)焊合金工艺也关系到阀门使用寿命的长短。因使用环境不同,有很多用来调介质的压力、温度、流量等参数,这些阀门在高温高压下工作,长期经受水和蒸汽的侵蚀或腐蚀,它们的密封面要在多次启闭中互相磨擦、挤压和撞击。这些阀门的质量好坏直接影响到设备或系统正常运行的可靠性,一旦密封面损坏,闸阀。截止阀、安全阀等就会产生关不住、启跳回座后继续泄漏等毛病,而导致生产停产检修的事故。因此,怎样提高阀门密封面的质量,就成为阀门生产厂家和科研单位所面临的一个重要课题。对于阀门的密封面,采用手工堆焊铁基钻镍不锈钢硬质合金,在一定程度上满足了生产对阀门密封面的要求。但是,如果采用手工填充或埋弧焊工艺、氧-乙炔气焊、氩弧焊等进行焊接,不仅产品质量不能保证,而且劳动强度高,工时大,生产过程烦琐。使用等离子弧焊的方法在被磨损表面进行堆焊,不仅具有生产效率高,质量稳定,易于机械化、自动化;而且该焊接方法使用粉末作为填充材料,克服了硬质合金难于制丝等问题。国内目前已有部分厂家开始使用等离子粉末堆焊设备来进行阀门密封面的堆焊,极大程度上减少了堆焊后的缺陷,使用寿命也较焊丝焊条堆焊延长了2~3倍。下面对等离子堆焊的一些特点和原理做一些介绍,希望可以在阀门及整改流体领域去做普及推广。此次很荣幸邀请到宁波镭速激光科技有限公司的邹斌华总经理为我们讲解阀门堆焊使用等离子堆焊设备的优势和注意事项希望可以与诸多阀门制造企业一道共勉。
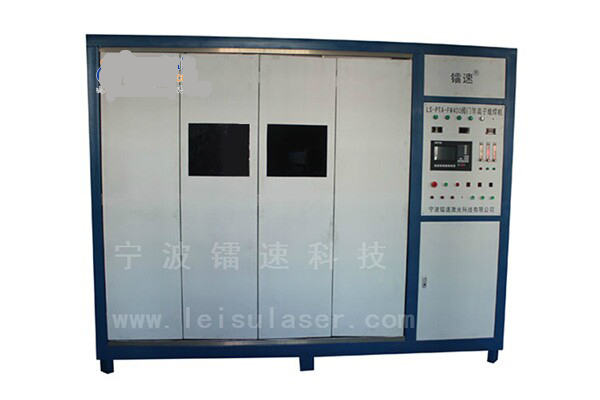
等离子粉末堆焊的工作原理:
等离子堆焊技术是采用等离子束作为热源,在金属的表面获得相对美观、耐磨、防腐、耐冲击、耐热等特性的新型材料表面改性技术,其原理是按照程序轨迹运行的高能等离子束,在堆焊过程中把合金粉末通过同步送粉器送到需要进行强化表面处理的工件表面上,同时利用高能束辐照使合金粉末熔化,其工件表面也同时熔化,在工件表面形成合金熔池,在等离子高能束离开以后,合金熔池快速凝固,从而形成其成分均匀、组织细小、致密无气孔及无裂纹的高质量冶金涂层。
等离子堆焊设备由以下几部分组成:
焊接电源、控制箱、送粉器、喷枪、冷却系统和防护装置组成。焊接电源一般要求调节方便,可控性好,同时为了缓解等离子弧强大冲击电流对基体材料造成有害熔深,需要对电路增加电流递增装置,使电流可以衰减,以获得好的堆焊层。控制箱主要是对焊接过程进行控制,很多新的设备已经可以实现自动化控制。送粉器需要送粉量均匀,使用方便。对于喷枪,它是设备中非常关键的部件,需要保证堆焊工艺的稳定、可靠、持续运行;因此需要喷枪设计合理,枪体紧凑,重量轻体积小,调节方便,可是性好既适用于手持焊接,也可实现自动化焊接,灵活方便。一般说来,中小型零件的单道堆焊工作时间短,对喷枪的要求只限于使用柔性弧以便获得冲击小、硬度均匀、组织致密的高质量堆焊层。除了喷枪本身带有保护嘴外,对于大功率喷枪,还需要在喷口加上屏蔽罩。考虑到操作者的身体健康,通风保护装置在等离子堆焊设备中必不可少,从而将多种有害气体顺利排出。
等离子粉末堆焊的特点:
1、堆焊合金层与工件基体呈冶金结合,结合强度高;世界范围内公认的焊接强结合力设备;
2、堆焊速度快,低稀释率;粉末等离子弧堆焊的稀释率可控制在5%一10%或更低;
3、堆焊层组织致密,成型美观;易实现高效自动化生产,提高劳动生产率,减轻劳动强度;
4、可在锈蚀及油污的金属零件表面不经复杂的前处理工艺,直接进行粉末等离子弧堆焊;
5、与其他等离子堆焊相比设备构造便利,低耗、高效、实用易操作,维修维护方便;
6、等离子弧温度高、能量集中、工艺稳定性好,在工件上引起的残余应力和变形小;
7、可控性好。可以通过调节电流大小、气体流量、送粉速度、堆焊速度及摆动幅度来控制堆焊效果,从而获得质量优异的堆焊层。
8、使用材料范围广。堆焊合金粉末作为堆焊材料,不受铸造、轧制、拔丝等加工工艺的限制,可依据不同性能要求配置不同成分的合金粉末,特别适用于那些难于制丝但是易于制粉的硬质耐磨合金,以获得所需性能的堆焊层。
9、堆焊大型工件效率高。一般采用的埋弧焊和气保焊进行加工,但随着很多工件表面要求越来越高,普通的电焊设备已经不能满足加工要求了,等离子自动熔覆设备能极大限度的解决工艺的完整性和高效率两大难题,针对大型工件堆焊耐磨层或是修复大面积裂纹等有独到的优势。工件表面温度比氩弧焊焊接后低200℃以上。
等离子在阀门堆焊时所使用的材料:
材料方面,等离子堆焊主要使用粉末材料。粉末材料的质量,成分的正确配比,以及工艺上的合理选用,直接影响到堆焊层的质量。目前我国的粉末生产厂家众多,产品系列基本可以满足各种应用要求,特别是阀门方面,目前的粉末已经比较成熟。阀门上应用的主要分为三大类:铁基、镍基和钴基。铸铁阀门一般使用镍基进行堆焊,要求较高的阀门需要使用钴基合金进行堆焊,铸钢或不锈钢阀门使用不锈钢粉末或镍基粉末进行堆焊,在选择材料配方时需要满足阀门的使用环境硬性要求:防腐还是耐磨。选择最理想化的合金粉末是钴基合金,既能满足防腐需要,也能满足耐磨需求。
阀门等离子堆焊的参数控制:
以镭速科技LS-PTA-FM400型等离子堆焊机为例,在堆焊操作中需要严格控制一下参数:
1、送粉量的控制与可调性;
2、非转移弧与转移弧的电流规范;
3、送粉气与离子气的精确调节;
4、变位机转动台速度的调节;
5、堆焊枪摆幅与摆动频率的调节;
6、喷嘴与工件的距离调节;
7、堆焊编程时的五轴运动速度调节;
8、预热时间及保温时间的严格控制。
通过邹总详细的讲述,我们可以发现等离子堆焊技术在阀门密封面堆焊中应用非常适合,也是目前阀门制造中应用前景最为广泛的技术之一,而等离子粉末堆焊则无疑是阀门堆焊机之“星”工艺。由于等离子弧焊具有弧柱温度高,热量集中、稀释率低,使用粉末喷焊等优点,可以大大简化堆焊材料的制造过程,特别是可以利用多种合金元素,在等离子弧的作用下得到不同性能的硬化密封面。以满足不同种类的阀门堆焊要求。 |